
O que desgasta o bico quente ao longo dos ciclos de injeção
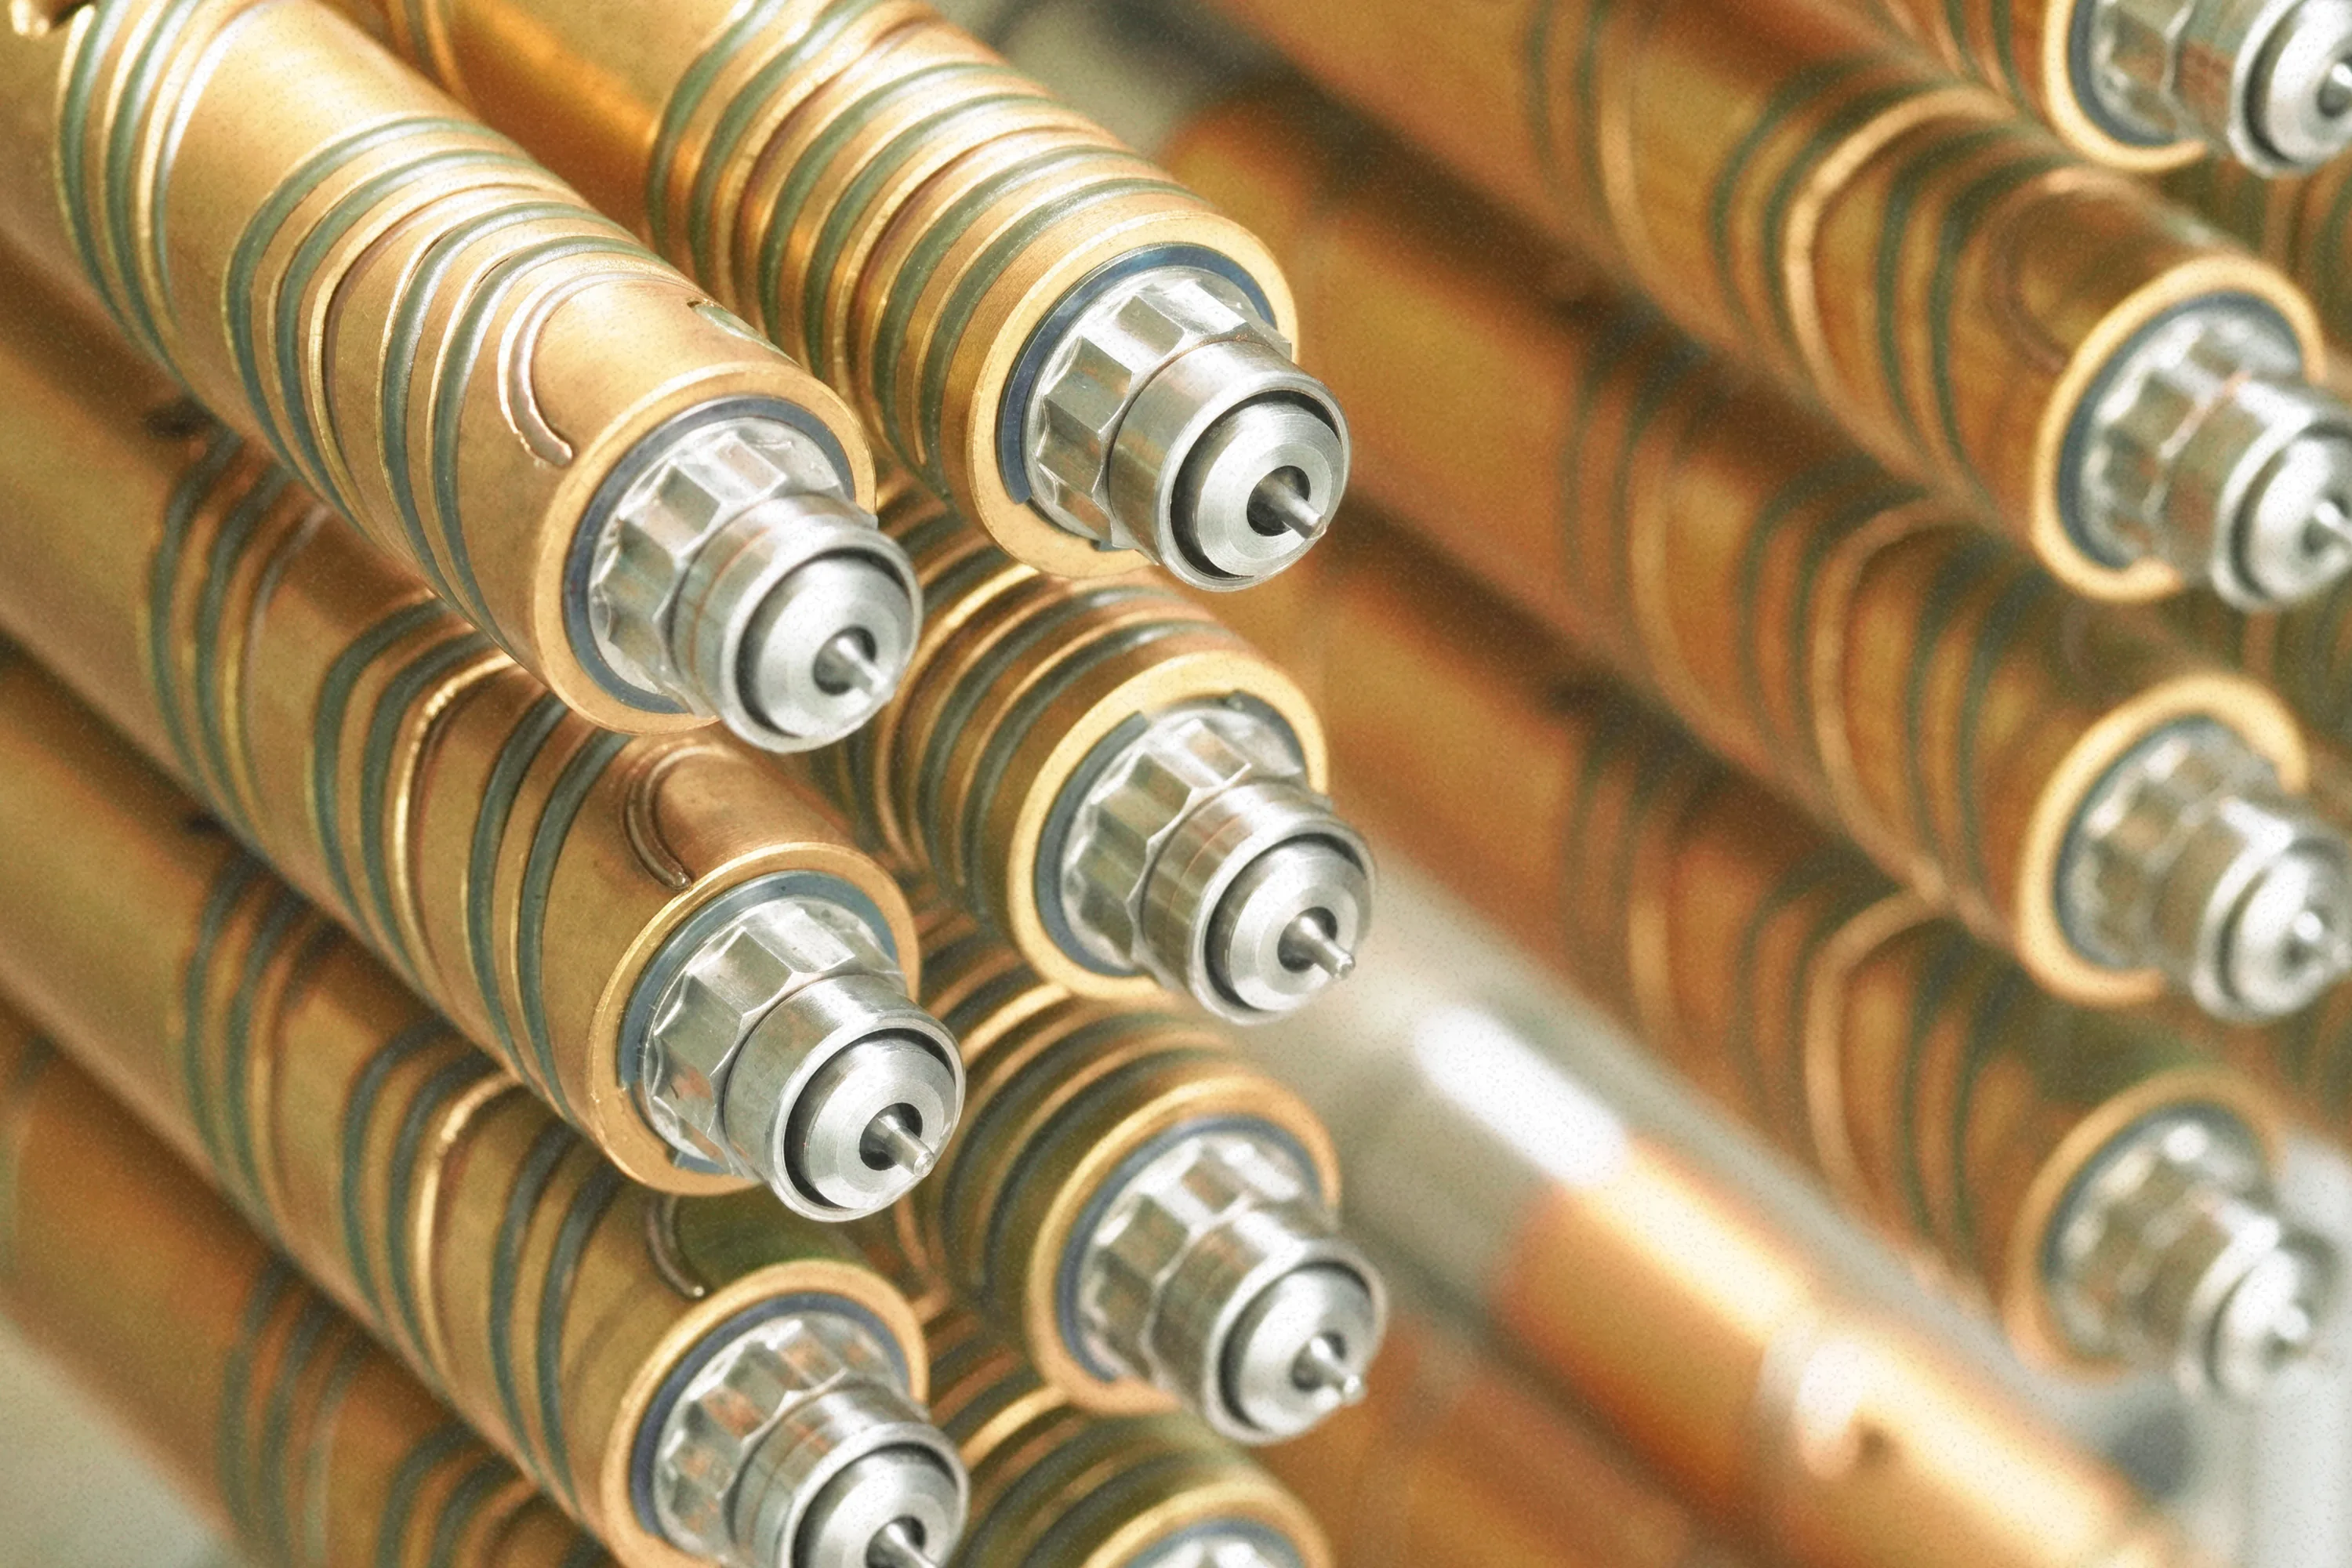
O bico quente trabalha dentro do molde, longe da vista de quem opera a injetora, em temperatura constante e por milhares de ciclos a cada semana. Por isso o desgaste dele raramente chama atenção enquanto acontece. Quando a produção começa a apresentar sintomas, a causa já vem se acumulando há meses, e o custo de corrigir passa a incluir refugo, parada e, às vezes, a troca de componentes que poderiam ter sido preservados.
Este artigo reúne os quatro fatores que mais consomem a vida útil de um bico quente, os sinais que indicam a hora de revisar antes da falha e a forma como a manutenção preventiva ajuda a prolongar a duração do conjunto.
Fibra de vidro e cargas abrasivas
Materiais com fibra de vidro, carga mineral ou outros reforços atuam como uma lixa passando pelo canal a cada injeção. O desgaste se concentra nas regiões onde a velocidade do fluxo é maior, que são a ponta do bico, o ponto de injeção e os canais de passagem mais estreitos. Com o tempo, a geometria dessas regiões muda, o diâmetro de passagem aumenta e o comportamento do fluxo deixa de ser o que foi dimensionado no projeto.
Em bicos valvulados, o efeito aparece também na agulha e na sede onde ela fecha. Uma folga que cresce aos poucos compromete a vedação e abre caminho para vazamento e fio residual no ponto de injeção. Quanto maior o teor de carga do material e maior a velocidade de injeção, mais rápido esse processo avança. Por essa razão, quem processa materiais reforçados deve prever acompanhamento mais frequente e componentes com tratamento ou material adequado ao desgaste desde a especificação.
Temperatura de processo acima do necessário
Ajustar a temperatura para cima é um recurso comum no chão de fábrica para resolver enchimento incompleto, marca de fluxo ou dificuldade de preenchimento. O problema é que o aumento fica no processo depois que a causa original foi esquecida. O bico passa a operar permanentemente acima do que o material pede, e isso acelera o envelhecimento de aquecedores e sensores, aumenta a dilatação dos componentes e reduz a vida útil das vedações.
Há ainda o efeito sobre o próprio material. Cada polímero tem uma janela de processamento, e operar na parte alta dela sem necessidade reduz a margem de segurança contra a degradação. Quando a temperatura sobe para compensar um problema de projeto, como um ponto de injeção subdimensionado, o bico paga a conta de uma decisão que deveria ter sido corrigida em outro lugar.
Degradação do material dentro do bico
O material que permanece parado ou com fluxo muito lento dentro do bico sofre degradação térmica, e essa degradação deixa resíduo. Pontos mortos na geometria interna, trocas de cor ou de material mal executadas e tempos de residência longos favorecem a formação de carbonização nas paredes do canal. Esse depósito reduz a seção de passagem, altera a troca de calor entre o aquecedor e o material e se desprende de tempos em tempos na forma de pontos escuros na peça.
A carbonização também cria um ciclo que se alimenta sozinho. O depósito isola termicamente o material, o controlador compensa com mais potência, a temperatura local sobe e a degradação avança. Limpar o canal na hora certa interrompe esse ciclo. Deixar para depois costuma significar desmontar um conjunto que já perdeu desempenho e, em alguns casos, componentes que já não são recuperáveis.
Paradas e partidas sucessivas
Cada vez que o sistema esfria e volta a aquecer, os componentes dilatam e contraem. Esse movimento repetido cria fadiga nas vedações, nas conexões elétricas e nos próprios aquecedores, além de alterar levemente o encaixe entre as peças. Uma operação com muitas paradas de fim de semana, trocas frequentes de molde ou interrupções não programadas submete o bico a muito mais ciclos térmicos do que uma linha que roda de forma contínua.
Existe também o risco do material parado em temperatura. Quando a máquina para e o sistema continua aquecido, a resina que ficou dentro do bico segue degradando. Uma partida mal conduzida, com aquecimento rápido demais ou sem tempo de estabilização antes do primeiro ciclo, concentra tensão térmica exatamente nos pontos onde o conjunto é mais frágil. Procedimentos claros de parada e de partida pesam tanto na duração do bico quanto a escolha do material dos componentes.
Sinais de que é hora de revisar antes da falha
O bico quente raramente falha de forma abrupta, e os sinais costumam aparecer no processo antes de aparecerem no componente. O primeiro deles é a variação de peso da peça. Quando o peso oscila de um ciclo para outro sem alteração nos parâmetros, a causa quase sempre está em uma passagem alterada, em carbonização parcial ou em uma vedação que deixou de trabalhar com a precisão original.
O segundo sinal é o vazamento. Qualquer vestígio de material na região do bico, do manifold ou da placa indica que uma vedação perdeu eficiência. Pequenos vazamentos tendem a crescer, e o material que escapa pode atingir aquecedores e conexões, transformando um problema localizado em uma intervenção bem maior.
O terceiro é a zona com dificuldade de estabilizar. Quando um controlador passa a trabalhar com potência elevada para manter a mesma temperatura, oscila acima e abaixo do ponto de ajuste ou demora mais para estabilizar depois da partida, o aquecedor, o termopar ou o contato térmico daquele ponto merece inspeção. Acompanhar o comportamento de cada zona ao longo do tempo permite perceber a mudança antes que ela vire refugo.
Manutenção preventiva como forma de prolongar a duração do conjunto
A vida útil de um bico quente depende menos do componente em si do que do acompanhamento que ele recebe. Uma rotina de manutenção preventiva inclui a medição elétrica de aquecedores e termopares, a verificação das vedações, a inspeção da ponta e do ponto de injeção, a limpeza dos canais e a conferência da calibração térmica. Cada uma dessas etapas identifica um desgaste ainda em fase inicial, quando a correção custa pouco e o componente ainda pode ser aproveitado.
A periodicidade deve acompanhar a realidade da operação. Moldes que processam material com fibra de vidro, que passam por muitas partidas ou que trabalham perto do limite de temperatura do material pedem intervalos menores. Um registro simples do que foi encontrado em cada revisão ajuda a ajustar esse intervalo ao longo do tempo e a identificar padrões de desgaste que se repetem.
A Leonam Sistemas de Câmara Quente realiza manutenção preventiva e corretiva de bicos quentes e de todo o sistema, com diagnóstico técnico e recomendação de componentes adequados ao material processado. Fale com a equipe técnica da Leonam para montar o plano de manutenção do seu molde.