
Por que a câmara quente reduz custo, ciclo e refugo na injeção plástica?
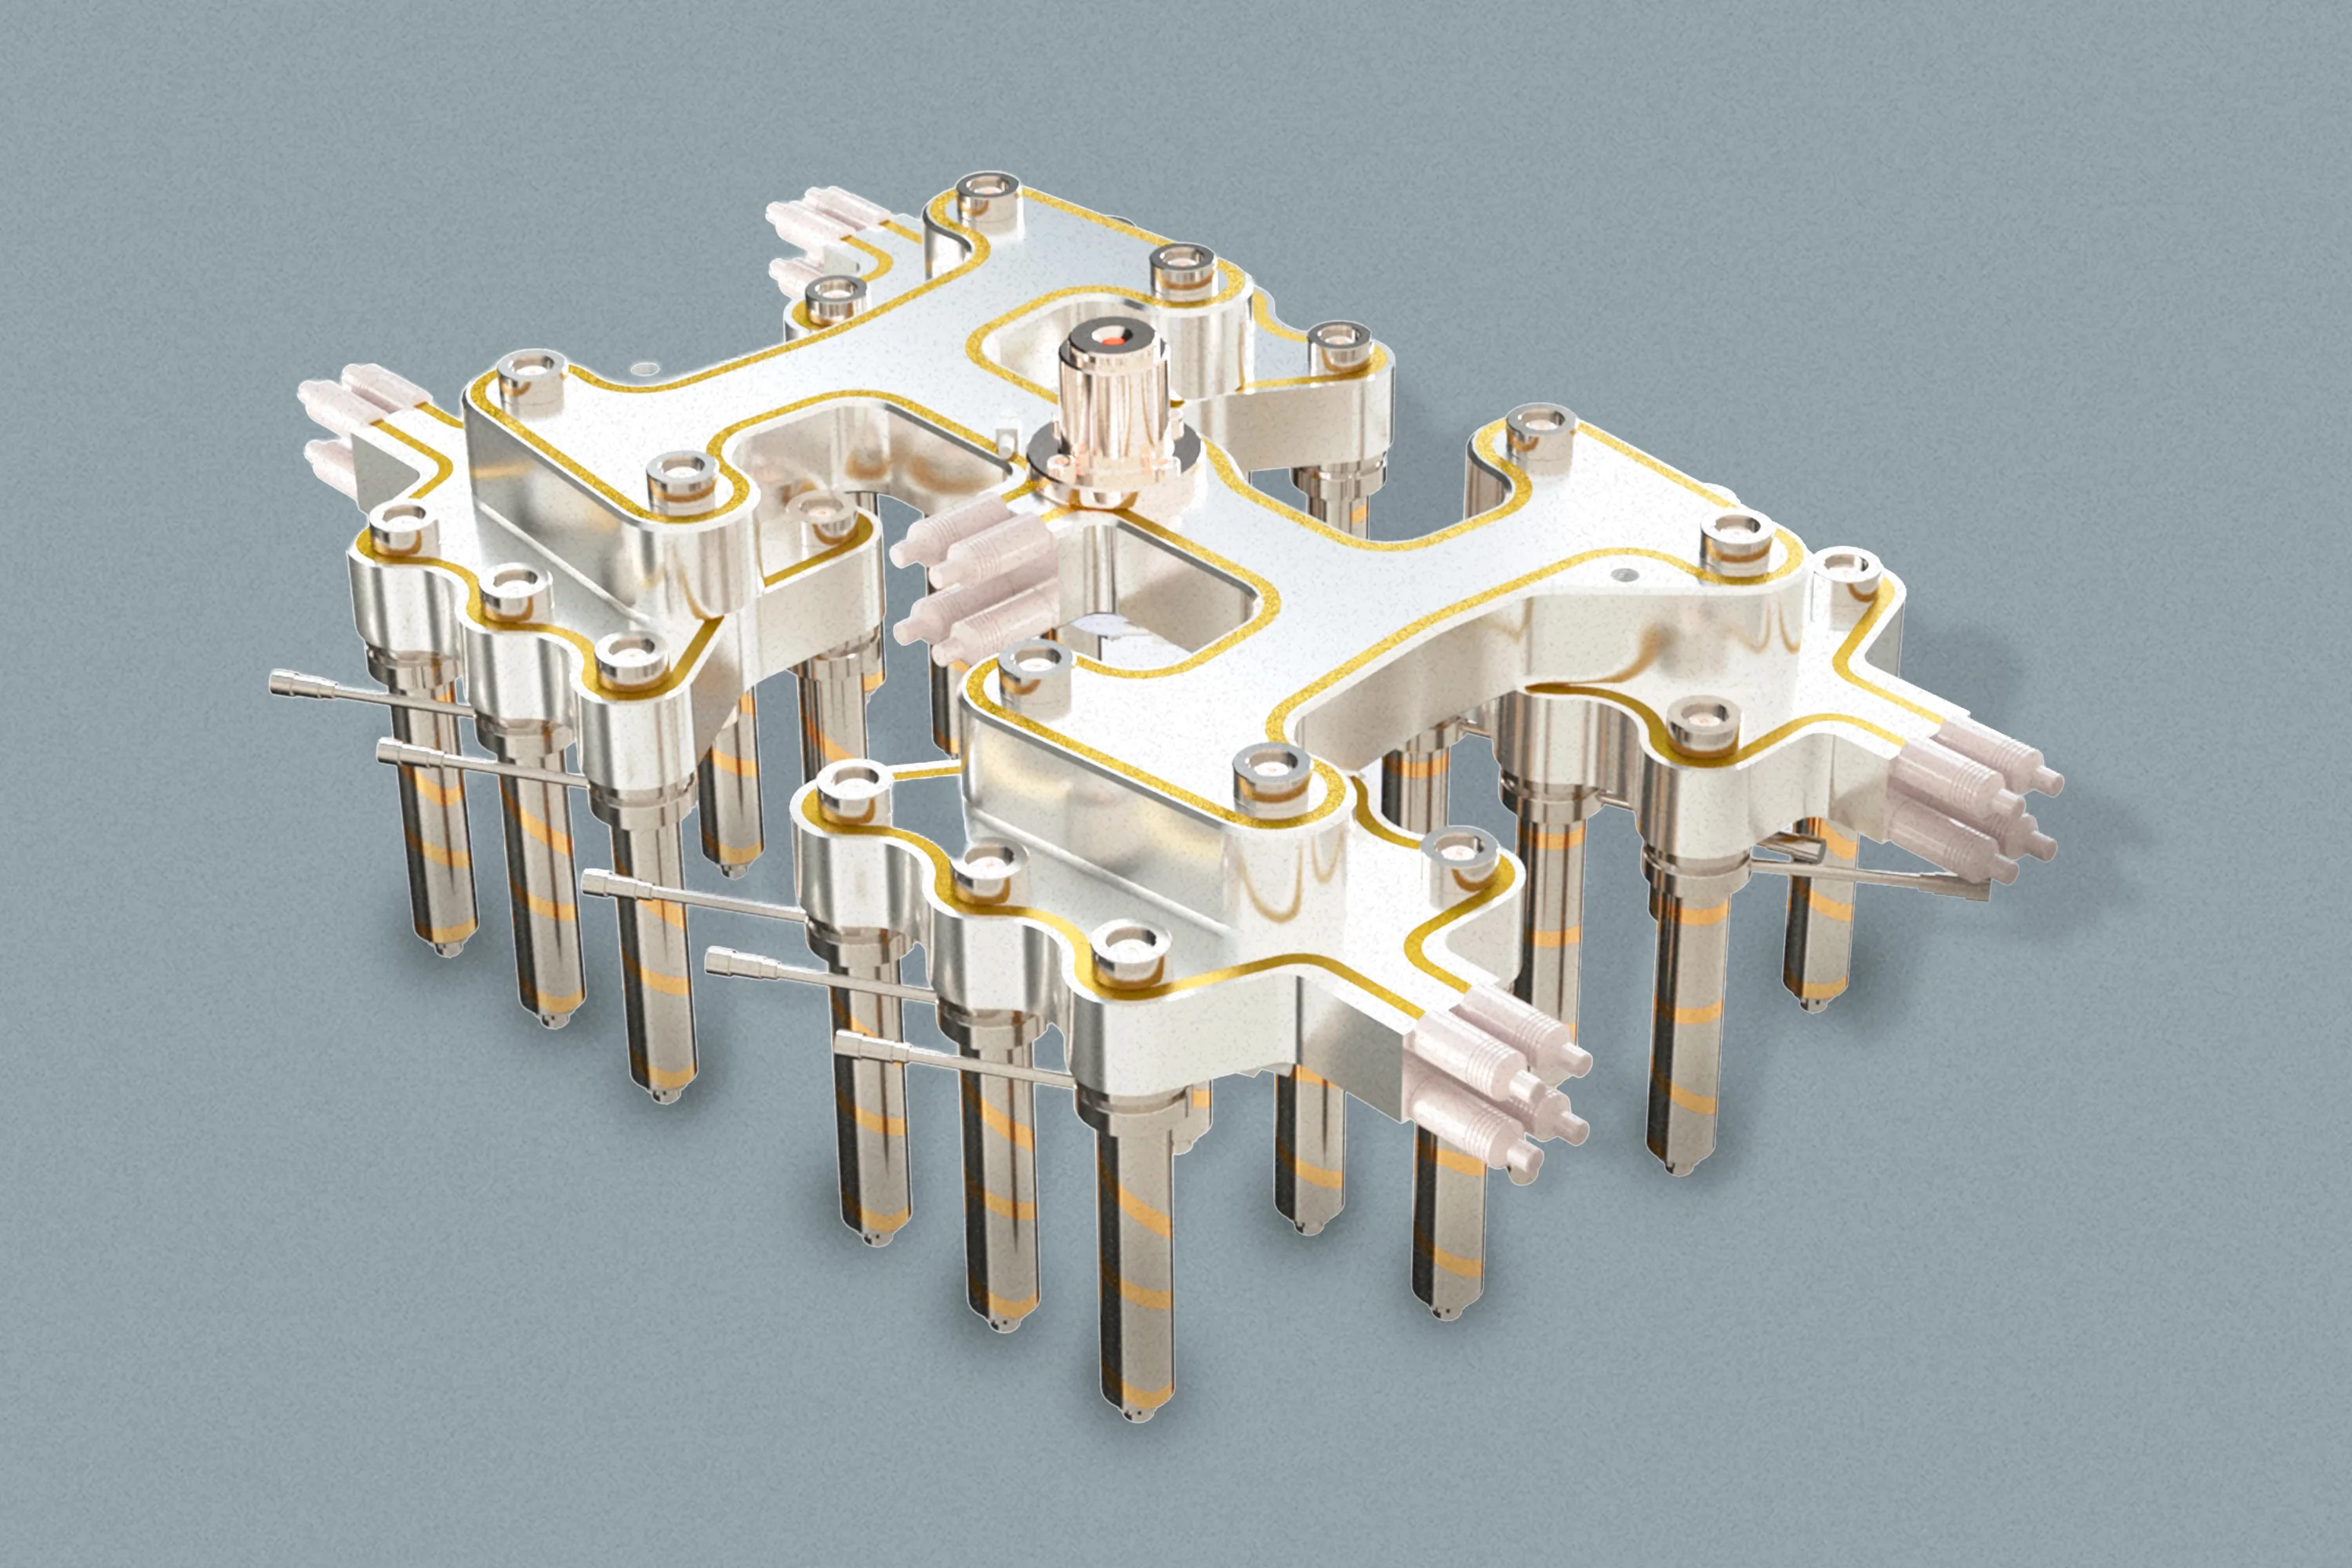
Quem trabalha com injeção plástica enfrenta o mesmo desafio todos os dias: entregar peça dentro da especificação, com ciclo curto e o menor desperdício possível, em um mercado que aperta a margem a cada renovação de contrato. Entre as decisões de projeto que mais pesam nesse resultado está a escolha entre canal frio e câmara quente. Ela não fica restrita ao molde. Ela muda a economia inteira da produção, do consumo de resina ao tempo de máquina disponível para outros pedidos.
Este artigo explica o que é a câmara quente, como ela se diferencia do canal frio na prática e por que, na maioria dos cenários de produção contínua, o investimento inicial mais alto se recupera rapidamente.
O que muda entre canal frio e câmara quente
No molde de canal frio, o material fundido percorre o canal de alimentação e solidifica junto com a peça a cada ciclo. Esse material sólido, chamado de galho, precisa ser separado da peça, moído e reintroduzido no processo ou simplesmente descartado. Em moldes multicavidade, esse volume de material que nunca chega a virar peça acumula rápido, e o custo de reprocessamento entra direto na conta.
Na câmara quente, o material permanece fundido do bico da injetora até a entrada da cavidade. O canal é mantido em temperatura por resistências elétricas e controlado por zona, o que significa que cada trecho do percurso tem seu próprio ponto de ajuste térmico. O resultado prático é que a peça sai pronta, sem galho e sem a etapa de separação que o canal frio exige.
Essa diferença parece simples descrita assim, mas ela reorganiza praticamente todo o ciclo de produção, da entrada de matéria-prima até a saída da peça acabada.
Onde o ganho aparece no resultado
Menos material descartado. Sem galho, a resina que seria perdida em cada ciclo passa a virar peça. Em moldes multicavidade e em produções de alto volume, essa economia de material cresce de forma proporcional ao número de cavidades, porque cada uma deixa de gerar seu próprio resíduo.
Ciclo mais curto. O canal de alimentação do molde de canal frio precisa resfriar antes da abertura, e esse tempo entra direto na conta do ciclo. Sem essa etapa, o tempo total cai, e a mesma injetora passa a produzir mais peças por hora sem qualquer alteração de hardware.
Peça com qualidade mais consistente. Como o material chega à cavidade em temperatura mais uniforme, as tensões internas diminuem, a variação dimensional entre peças cai e defeitos superficiais associados a diferenças de fusão aparecem com menos frequência.
Produção mais automatizável. Sem a etapa de extração do canal frio, o processo pode operar de forma totalmente automática, sem intervenção manual para retirar o resíduo a cada ciclo. Isso libera o operador para outras funções e reduz a variabilidade que a intervenção humana costuma introduzir no processo.
Fluxo de produção mais enxuto. Menos resíduo significa menos manuseio, menos estoque intermediário de material para reprocessar e um fluxo de chão de fábrica mais direto, do granulado à peça embalada e pronta para expedição.
Em quais cenários o investimento se justifica
A câmara quente não é a escolha certa para toda aplicação, e vale ser direto sobre isso. Ela se paga com mais facilidade em peças técnicas com tolerância apertada, em moldes multicavidade e moldes família, em produções contínuas de alto volume, em peças com exigência estética no ponto de injeção e em materiais de engenharia que exigem controle térmico rigoroso durante todo o processamento. Fora desses cenários, a complexidade adicional do sistema pode não se justificar dentro do prazo de retorno esperado pela operação.
Vale considerar também o perfil da linha de produção como um todo. Operações que trocam de molde com frequência, com lotes pequenos e variados, tendem a sentir menos o benefício da câmara quente do que operações dedicadas a um produto de alto giro, rodando o mesmo molde por meses seguidos.
O que precisa estar correto no projeto
Câmara quente é investimento, não despesa, e o retorno depende da soma de três fatores trabalhando juntos: economia de material, redução de ciclo e queda no índice de refugo. Para que esses três fatores realmente apareçam no resultado, o projeto precisa nascer correto. Isso envolve o dimensionamento adequado do canal, o balanceamento térmico entre cavidades, a escolha de componentes compatíveis com o material processado e a definição precisa do ponto de injeção.
Um sistema mal especificado inverte a lógica do investimento. Em vez de reduzir custo, ele passa a gerar degradação de material, manutenção frequente e paradas não programadas, e o ganho que justificaria a troca do canal frio se perde no meio do caminho. Um sistema bem dimensionado, por outro lado, trabalha estável por anos, com manutenção previsível e resultado consistente ciclo após ciclo.
É nesse ponto que a experiência técnica faz diferença entre um projeto que entrega o retorno esperado e um projeto que vira fonte constante de problema na linha de produção.
O ponto central da decisão
Antes de decidir pela câmara quente, o ponto central é avaliar se ela é viável para o produto específico e para o volume de produção da operação. Essa avaliação passa por olhar o histórico de refugo atual, o tempo de ciclo praticado hoje e o custo de material desperdiçado ao longo de um período representativo de produção. Quando a viabilidade se confirma, os três ganhos aparecem juntos: menos custo de material, ciclo mais curto e peça com qualidade mais estável, lote após lote.
A Leonam Sistemas de Câmara Quente atua no dimensionamento, na simulação de fluxo com Moldflow e no suporte técnico contínuo para operações que estão avaliando essa transição ou revisando um sistema já instalado. Fale com a equipe técnica da Leonam para avaliar se a câmara quente compensa no seu molde.