
Como identificar um manifold desbalanceado antes que a peça saia fora de especificação
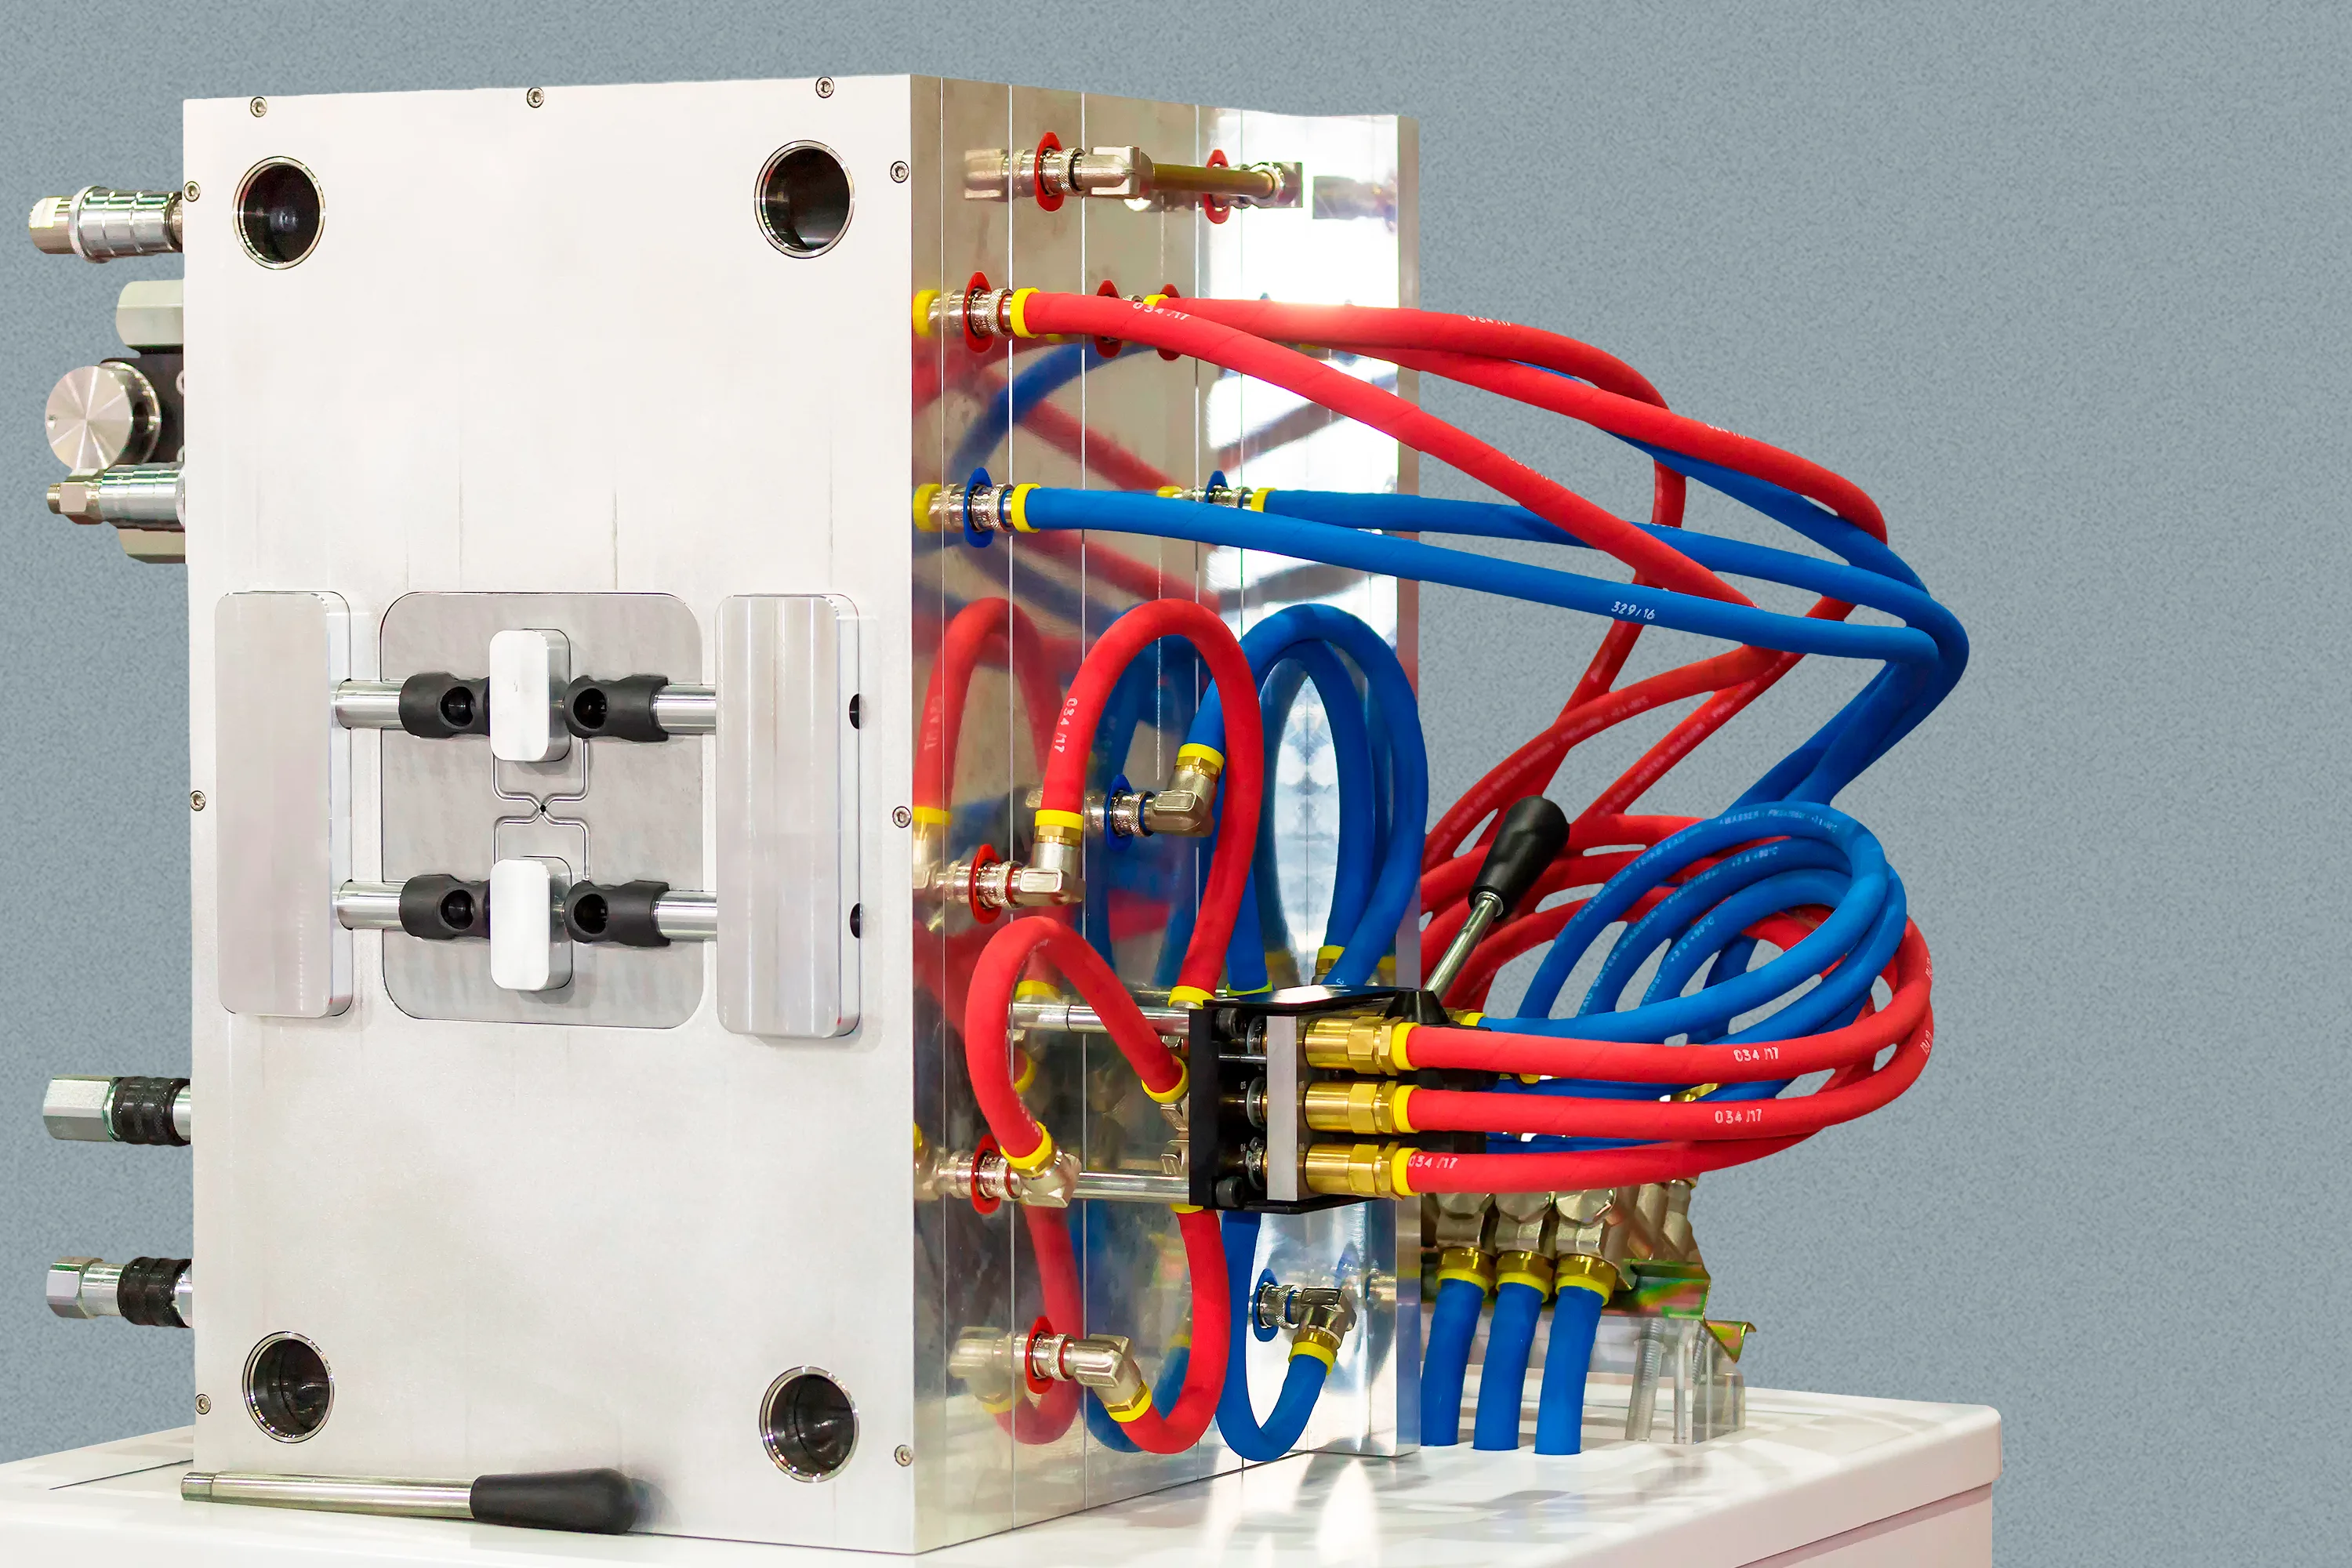
Uma peça injetada fora de especificação raramente é o primeiro sinal de que algo está errado no sistema de câmara quente. Antes disso, geralmente já existe um padrão se repetindo há semanas: um lado do molde com mais brilho que o outro, uma rebarba discreta aparecendo sempre no mesmo ponto, um tempo de ciclo que varia poucos décimos de segundo mas o suficiente para tirar o processo da janela ideal. Esse padrão tem nome técnico. Chama-se desbalanceamento de manifold e, quando identificado cedo, costuma ser corrigido em poucas horas. Quando ignorado, vira retrabalho, refugo e, eventualmente, uma parada não programada para diagnóstico emergencial ou até mesmo uma reprovação de um lote de peças.
Este texto serve para ajudar engenheiros de processo e gestores de produção a reconhecer os sinais de desbalanceamento antes que o problema apareça como peça reprovada, e a organizar um diagnóstico interno estruturado antes de escalar o caso para suporte técnico externo.
O que é um manifold desbalanceado
O manifold é responsável por distribuir o material fundido, sob pressão e temperatura controladas, para cada bico que alimenta as cavidades do molde. Em um sistema balanceado, cada cavidade recebe volume, pressão e temperatura de fusão equivalentes, dentro de uma tolerância mínima. Peças de cavidades diferentes saem, estatisticamente, quase idênticas em peso, dimensão e aparência.
O desbalanceamento acontece quando essa distribuição deixa de ser uniforme. Uma ou mais cavidades passam a receber mais ou menos material, com tempo de preenchimento diferente e histórico térmico distinto das demais. Isso pode acontecer por projeto, com manifolds geometricamente desbalanceados, braços de comprimentos desiguais e sem compensação de diâmetro. Ou pode acontecer por degradação operacional, quando um sistema originalmente balanceado perde essa condição ao longo do uso.
Vale separar essas duas origens porque o diagnóstico e a solução mudam bastante. Um desbalanceamento de projeto é estrutural e costuma exigir revisão de engenharia e simulação de fluxo, aqui na Leonam utilizamos o MoldFlow. Um desbalanceamento operacional é, na maioria dos casos, sintoma de desgaste, obstrução parcial ou falha pontual de aquecimento, e pode ser corrigido sem alterar o projeto original do manifold.
Os sintomas que aparecem antes da peça fora de especificação
Queima ou marca de degradação térmica concentrada em um lado da peça.
Quando uma cavidade recebe material com tempo de residência maior que as demais, seja porque o fluxo até ela está mais lento ou porque a zona de aquecimento correspondente tem um desvio de temperatura, o polímero naquele trajeto fica exposto ao calor por mais tempo. O resultado visual é uma marca de queima, um leve amarelamento ou uma perda de brilho localizada, sempre no mesmo lado do molde, ciclo após ciclo. Esse padrão repetido de posição é o principal indicador de que a causa está no manifold e não em uma variação aleatória de processo.
Rebarba concentrada em cavidades específicas.
Quando algumas cavidades apresentam rebarba e outras do mesmo molde permanecem limpas, o motivo geralmente é pressão de preenchimento desigual. A cavidade com rebarba costuma ser a que recebe fluxo em excesso ou com maior velocidade de preenchimento em relação à pressão de fechamento configurada para o molde como um todo. Como esse ajuste é único para a máquina, um desequilíbrio interno de fluxo aparece como excesso pontual em vez de excesso generalizado.
Tempo de ciclo instável sem alteração nos parâmetros da máquina.
Esse sintoma costuma ser atribuído erroneamente a causas externas, como variação de matéria-prima, condição ambiente ou ajuste de operador. Quando o tempo de resfriamento ou de recalque varia entre ciclos consecutivos sem que nenhum parâmetro tenha sido alterado, vale investigar se alguma zona de aquecimento do manifold está oscilando fora da banda de controle esperada, gerando viscosidade de fusão inconsistente ciclo a ciclo.
As causas mais prováveis de um desbalanceamento adquirido
Entre os fatores mais comuns que fazem um sistema originalmente balanceado perder essa condição está a obstrução parcial de canal por degradação de material, quando resíduo carbonizado se acumula em pontos de menor fluxo. Falha ou desvio de calibração em termopares e resistências individuais também entra nessa lista, porque altera a viscosidade real do material naquele ramo do manifold sem que o controlador acuse erro evidente.
O desgaste mecânico em bicos, principalmente em aplicações com fibra de vidro ou cargas minerais abrasivas, muda a geometria interna do canal de saída e altera o comportamento de fluxo daquele ponto. Por fim, manutenções anteriores mal executadas, como troca de resistência sem verificação de posicionamento ou reaperto de bico fora do torque especificado, são causas evitáveis que aparecem com mais frequência do que se imagina.
Passo a passo de diagnóstico antes de acionar suporte externo
Um levantamento interno bem estruturado reduz bastante o tempo de solução, porque o chamado técnico já chega com informação qualificada sobre onde o problema está concentrado.
O primeiro passo é mapear a peça. Marcar fisicamente, no próprio molde ou em um desenho simples, qual cavidade corresponde a cada sintoma observado, como queima, rebarba ou peso fora de especificação, ajuda a ver se existe um padrão geométrico, como cavidades de um lado específico do manifold ou cavidades mais distantes do ponto de injeção principal.
O segundo passo é revisar o histórico de temperatura por zona, comparando os valores reais registrados pelo controlador entre as zonas das cavidades problemáticas e das cavidades que continuam produzindo dentro da especificação. Uma diferença consistente, mesmo pequena, já é um indício forte.
O terceiro passo é inspecionar visualmente os bicos das cavidades suspeitas, verificando desgaste na ponta, resíduo carbonizado na região de saída ou qualquer sinal de vazamento que indique perda de vedação.
O quarto passo é pesar amostras de peças de todas as cavidades no mesmo ciclo de produção. Diferença de peso entre cavidades, mesmo dentro da tolerância dimensional, é um dos indicadores mais objetivos de desbalanceamento de fluxo e ajuda a dimensionar a severidade do problema antes de qualquer intervenção.
Com esse conjunto de informações reunido, o mapa de cavidades afetadas, a comparação de temperatura por zona, a inspeção visual e o diferencial de peso, a equipe interna já consegue decidir se o problema é pontual e corrigível em campo ou se exige intervenção especializada, com instrumentação e ajuste fino de balanceamento.
Quando o diagnóstico interno não é suficiente
Existem situações em que o desbalanceamento, mesmo bem mapeado, exige ferramentas e experiência que vão além da rotina de manutenção interna, como ajuste fino de zonas de aquecimento em manifolds com múltiplos pontos, retrabalho de canal interno ou reavaliação de projeto quando a origem do desbalanceamento é geométrica e não apenas operacional.
A Leonam atua diretamente nesse tipo de diagnóstico e correção, com suporte técnico nacional que elimina a espera pelo atendimento internacional comum em sistemas de câmara quente importados. A equipe trabalha tanto na identificação da causa raiz do desbalanceamento quanto na intervenção corretiva, seja ajuste de controle térmico, substituição de componentes desgastados ou revisão de projeto com simulação Moldflow quando o caso exige reprojeto do manifold. Para operações que já identificaram sintomas de desbalanceamento e querem uma avaliação técnica precisa antes que o problema evolua para refugo recorrente, o próximo passo é falar diretamente com a equipe técnica da Leonam.