
Como o bico quente define a precisão do ponto de injeção?
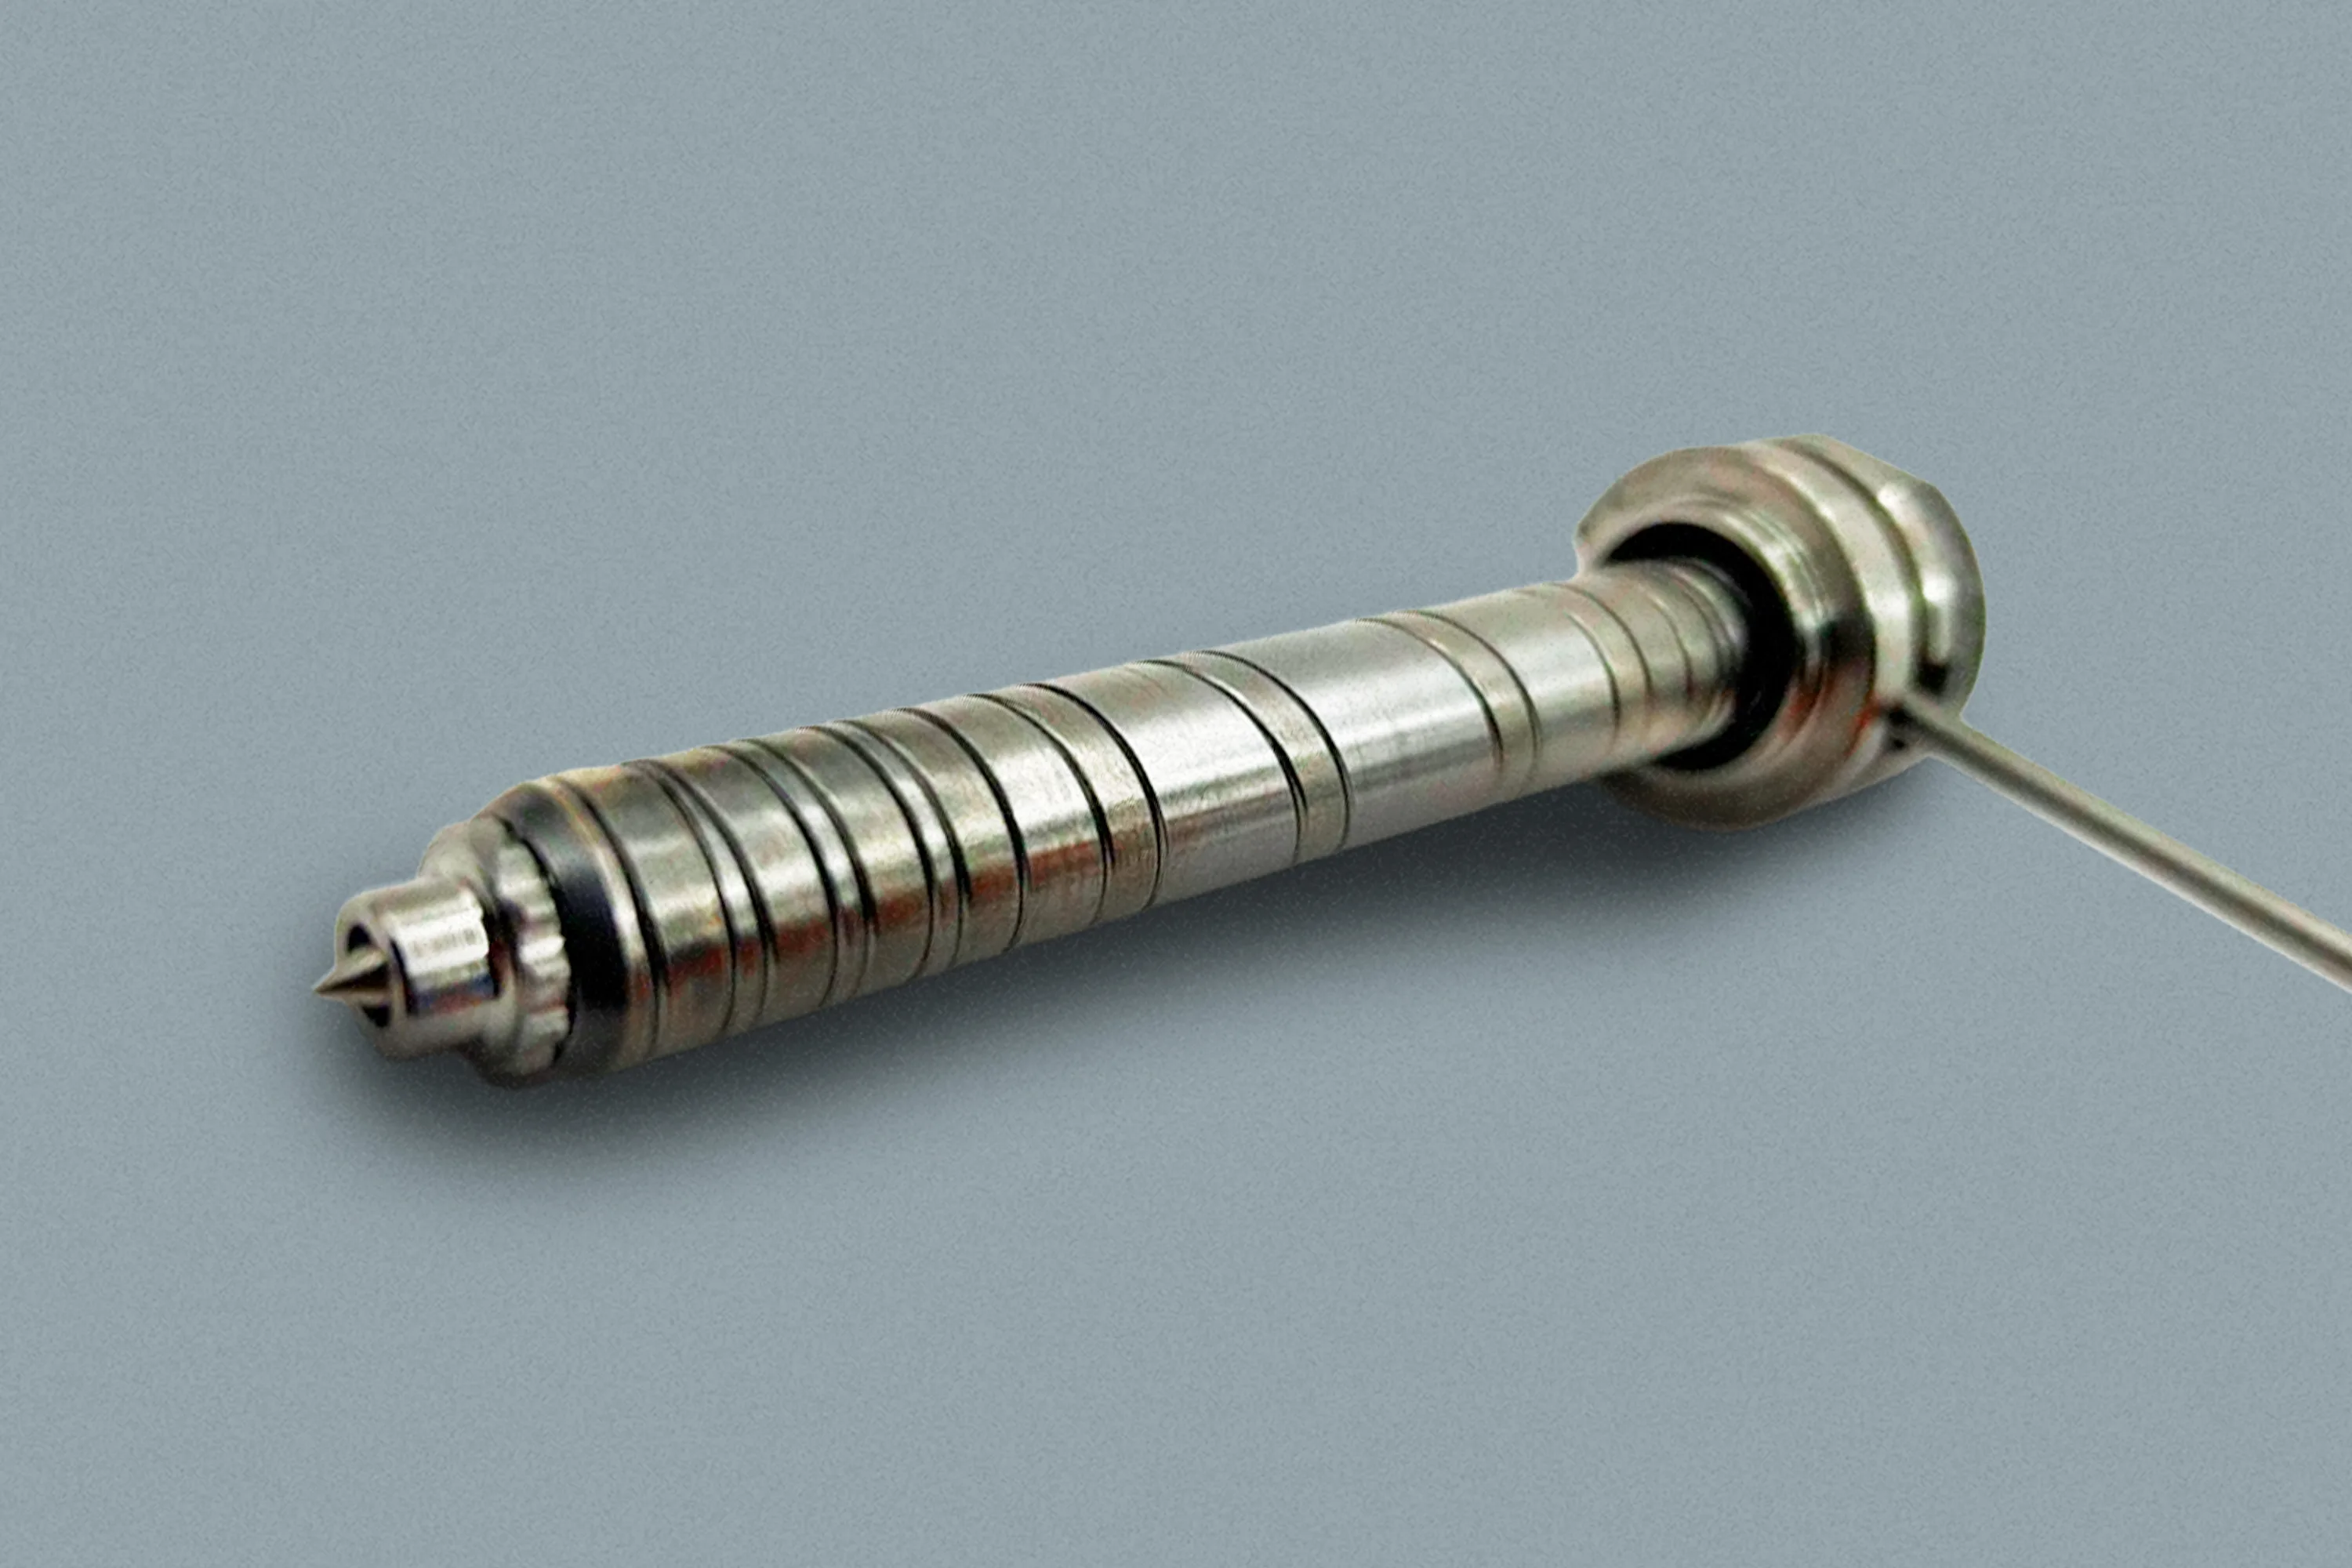
Se a câmara quente é o sistema que mantém o material fundido dentro do molde, o bico quente é o elo mais sensível dessa cadeia. É por ele que o plástico entra na cavidade, e qualquer desvio de temperatura ou de geometria nesse ponto aparece imediatamente na peça acabada. Tratar o bico quente como um acessório genérico é um erro que custa caro, porque é esse componente que determina repetibilidade, acabamento do ponto de injeção e estabilidade do processo ao longo de milhares de ciclos.
O que o bico quente faz de fato
O bico quente conduz o material fundido do manifold até a entrada da cavidade, mantendo a temperatura controlada até o instante exato da injeção. Ele opera em regime térmico permanente, com aquecedor e sensor dedicados, e por trás dessa função aparentemente simples estão três desafios que precisam ser resolvidos ao mesmo tempo: manter o material fluido, evitar degradação por superaquecimento e garantir que o ponto de injeção feche corretamente a cada ciclo, sem vazamento e sem fio residual.
Os dois tipos de bico e quando cada um se aplica
O bico aberto não tem partes móveis. O fluxo é controlado pela pressão de injeção e pelo resfriamento do material na saída, o que faz dele uma opção simples, robusta e de manutenção reduzida. Ele é indicado para materiais e peças que toleram uma leve marca de injeção, e costuma ser a escolha natural em produções contínuas onde a simplicidade mecânica pesa mais do que o acabamento no ponto de entrada.
O bico valvulado, com agulha, funciona de forma diferente. Um pino acionado abre e fecha a passagem a cada ciclo, o que garante controle preciso do início e do fim da injeção. O resultado é um ponto de injeção praticamente sem marca e independência real entre cavidades, já que cada uma pode ser controlada de forma individual. Por esse motivo, o bico valvulado costuma ser a escolha para peças estéticas, paredes finas e moldes com muitas cavidades, onde a uniformidade entre pontos de injeção faz parte da própria especificação da peça.
Entre esses dois tipos, ainda existem variações de ponta que definem como o calor é transferido para a massa plástica e como o ponto de injeção se solidifica no fim do ciclo. A escolha entre essas variações depende do material processado, da espessura de parede da peça e do nível de exigência estética do produto final.
O que a escolha certa entrega na prática
Um bico bem especificado entrega repetibilidade peça a peça, porque o controle térmico preciso mantém a mesma condição de injeção do primeiro ao último ciclo do lote. Entrega também um ponto de injeção bem definido, com menos marca, menos retrabalho e mais qualidade percebida pelo cliente final que recebe a peça pronta.
Para materiais de engenharia, com carga mineral ou reforço de fibra de vidro, o controle fino de temperatura deixa de ser um diferencial e passa a ser uma condição para que o material não degrade dentro do próprio bico. A flexibilidade de produção também entra nessa conta, porque a troca rápida de bico permite alternar entre produtos diferentes sem parar a linha por muito tempo. E em moldes com múltiplas cavidades, é o bico que garante que cada uma receba o material exatamente na condição térmica correta, independente das demais.
As quatro perguntas que resolvem a especificação
Especificar bico por catálogo, sem cruzar as variáveis do processo, é a origem mais comum de problema nesse tipo de projeto. Na prática, quatro perguntas resolvem a maior parte da decisão. A primeira é qual é o material e qual a faixa de temperatura de processamento dele. A segunda é qual a espessura de parede e o peso da peça que está sendo produzida. A terceira é qual o nível de exigência visual esperado no ponto de injeção. E a quarta é quantas cavidades o molde tem e qual o volume de produção previsto para essa ferramenta.
As respostas a essas quatro perguntas definem o tipo de bico, a dimensão adequada e a configuração térmica necessária para a aplicação. Pular essa etapa e escolher por semelhança com um projeto anterior costuma ser o caminho mais rápido para um sistema que funciona bem no papel, mas gera problema recorrente assim que entra em produção.
Manutenção: o desgaste que não aparece de imediato
O bico quente é um componente durável, mas exige acompanhamento periódico. A inspeção regular de aquecedores e sensores, a verificação da vedação e a limpeza correta evitam boa parte das paradas inesperadas associadas a esse componente ao longo da vida útil do molde.
O ponto que merece atenção redobrada é que um bico com controle térmico descalibrado raramente falha de forma abrupta. Em vez disso, ele degrada a peça aos poucos, ciclo após ciclo, e o prejuízo só fica visível quando o índice de refugo já subiu de forma consistente. Por isso, o acompanhamento periódico da calibração térmica é tão importante quanto a inspeção mecânica do componente, e deveria fazer parte da rotina de manutenção preventiva do molde.
Concentrando o controle em poucos centímetros
O bico quente concentra, em uma extensão pequena do sistema, o controle que define a qualidade final da peça. Escolher o tipo certo para cada aplicação e manter esse controle calibrado ao longo do tempo é o que separa uma produção estável de uma linha que vive apagando incêndio no chão de fábrica.
A equipe da Leonam Sistemas de Câmara Quente apoia a especificação técnica de bicos quentes, do dimensionamento inicial ao suporte contínuo depois da instalação. Fale com a equipe técnica da Leonam para definir a configuração ideal para o seu molde.